Vrata za zaščito strojev in robotskih celic: kako uskladiti varnost, hitrost in avtomatizacijo?
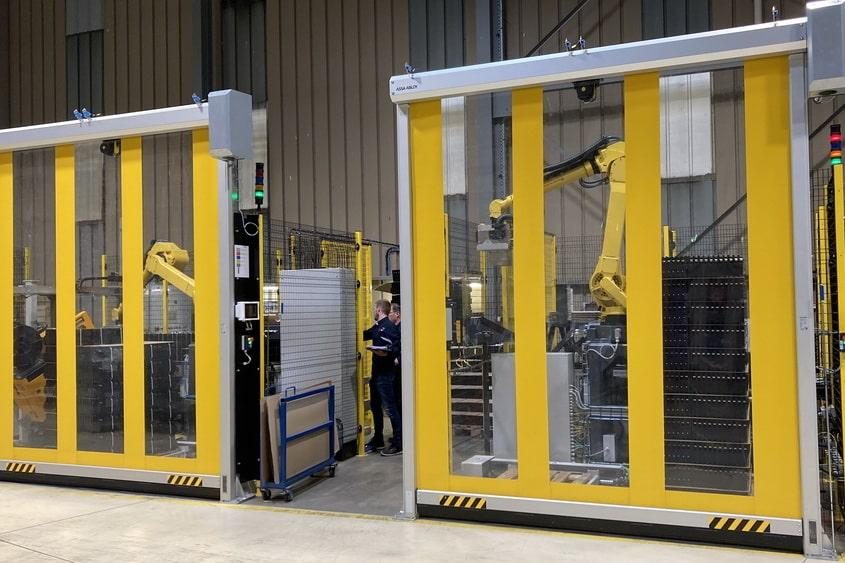
V robotski celici se lahko robot premika hitro, prenaša težke obdelovance ali uporablja orodje, ki med delovanjem predstavlja nevarnost za človeka. Delovno območje mora biti zato fizično ločeno od zaposlenih. Težava nastane, ko mora skozi isto odprtino več stokrat na dan vstopiti material ali izstopiti končan izdelek.
Za takšne prehode uporabljamo vrata za zaščito strojev. Ta se ne odpirajo kot običajna industrijska vrata na zahtevo uporabnika, temveč njihovo odpiranje in zapiranje uskladimo z delovnim ciklom stroja. Tako lahko nevarno območje ostane zaprto, ko stroj deluje, prehod pa se odpre takrat, ko ga proizvodni proces potrebuje.
Kaj se pri robotski celici dejansko dogaja?
Vzemimo preprost primer. Robot v zaprti celici obdela izdelek. Ko je posamezen korak končan, mora transporter izdelek odpeljati iz celice in pripeljati novega.
Takrat vrata za zaščito strojev delujejo kot premična pregrada med nevarnim območjem in preostalim delom proizvodnje.
Cikel lahko poteka tako:
robot zaključi delo in se premakne v predviden varen položaj;
krmilni sistem dovoli odpiranje vrat;
vrata se odprejo;
transporter odpelje končan izdelek in pripelje novega;
vrata se zaprejo;
sistem dobi potrditev, da so vrata zaprta;
robot lahko začne naslednji delovni cikel.
Pomembno je predvsem zaporedje. Vrata ne odločajo, ali je varno zagnati stroj. So del sistema, ki krmiljenju posreduje informacijo o svojem položaju. Šele ko so izpolnjeni vsi zahtevani varnostni pogoji, lahko proizvodni proces nadaljuje.
Takšno povezovanje zaščitnih pregrad s strojem obravnava tudi standard ISO 14119 za blokirne naprave, povezane z varovali strojev. Pri robotskih celicah pa zahteve za integracijo celotnega sistema obravnava standard ISO 10218-2.
Zakaj pri teh vratih šteje vsaka sekunda?
Pri običajnem prehodu razlika med dvema in petimi sekundami pogosto ni pomembna. Na avtomatizirani proizvodni liniji je drugače.
Če se vrata odprejo in zaprejo ob vsakem izdelku, se lahko isti cikel ponovi več stokrat na izmeno. Počasno odpiranje bi zato neposredno podaljševalo proizvodni takt.
Prav tu imajo hitra vrata za zaščito strojev največjo prednost. Namenjena so velikemu številu ponavljajočih se ciklov in integraciji neposredno v avtomatiziran proces. ASSA ABLOY pri sistemu RP300 navaja hitro odpiranje ter možnost neposredne povezave vratnega krmiljenja s krmiljenjem stroja.
Vendar hitrost vrat ne nadomesti varnostnega postopka. Vrata se lahko začnejo odpirati šele takrat, ko krmilni sistem to dovoli. Čas prihranimo zato, ker se fizična pregrada hitro umakne in ponovno zapre, ne zato, ker bi preskočili kateri koli varnostni korak.
Kako se vrata povežejo z avtomatizacijo?
Za avtomatizirano proizvodnjo ni dovolj, da imajo vrata električni pogon. Krmiljenje stroja mora vedeti, kaj se z vrati dogaja.
Sistem lahko na primer prejema informacije:
vrata so zaprta;
vrata so odprta;
vrata so v napaki;
izpolnjen je zahtevani varen položaj vrat.
Krmiljenje stroja pa lahko vratom pošlje ukaz za odpiranje oziroma zapiranje. ASSA ABLOY za RP300 navaja vhode in izhode za neposredno povezavo s strojem ter varnostna stikala, integrirana v konstrukcijo vrat.
To je bistvena razlika med običajnimi hitro odpirajočimi se vrati in namenskimi vrati za zaščito strojev.
Posebej pomembno je tudi vprašanje, ali lahko skozi odprtino vstopi človek. Če vrata služijo samo predaji izdelka med dvema avtomatiziranima deloma procesa, je situacija drugačna kot pri odprtini, skozi katero lahko zaposleni vstopi v robotsko celico. Varnostni koncept mora biti zato vedno prilagojen dejanski uporabi.
Katere podatke potrebujemo pred izbiro vrat?
Pri vratih za zaščito strojev ne začnemo samo z meritvijo širine in višine odprtine. Najprej moramo razumeti proizvodni proces.
Pred izbiro priporočamo odgovore na naslednja vprašanja:
Kaj bo prehajalo skozi vrata – izdelek, paleta, transporter ali tudi oseba?
Kolikokrat na minuto oziroma uro se morajo vrata odpreti?
Kako velik je obdelovanec?
Koliko časa je na voljo za odpiranje in zapiranje?
Kdaj stroj lahko dovoli odpiranje?
Kako bo vratno krmiljenje povezano s PLC-jem oziroma varnostnim sistemom?
Koliko prostora je na voljo okoli stroja?
Šele nato določimo ustrezno dimenzijo, hitrost in izvedbo vrat. Pri večjih odprtinah ali posebnem načinu podajanja materiala so lahko potrebne tudi drugačne konstrukcijske izvedbe.
Pri BLT zato vrata za zaščito strojev obravnavamo kot del proizvodnega procesa, ne kot samostojen element hale. Cilj je jasen: vrata morajo dovolj hitro slediti ritmu proizvodnje, hkrati pa mora biti njihovo odpiranje vedno usklajeno z varnostnim stanjem stroja.
Več rešitev za avtomatizirane proizvodne prehode najdete med našimi industrijskimi vrati.
Imate vprašanje ali potrebujete ponudbo? Pišite nam ali pokličite — odgovorimo v 24 urah, izmera je brezplačna.